Hydraulisen sylinterin pohjan valmistuksen tulevaisuus
News Details
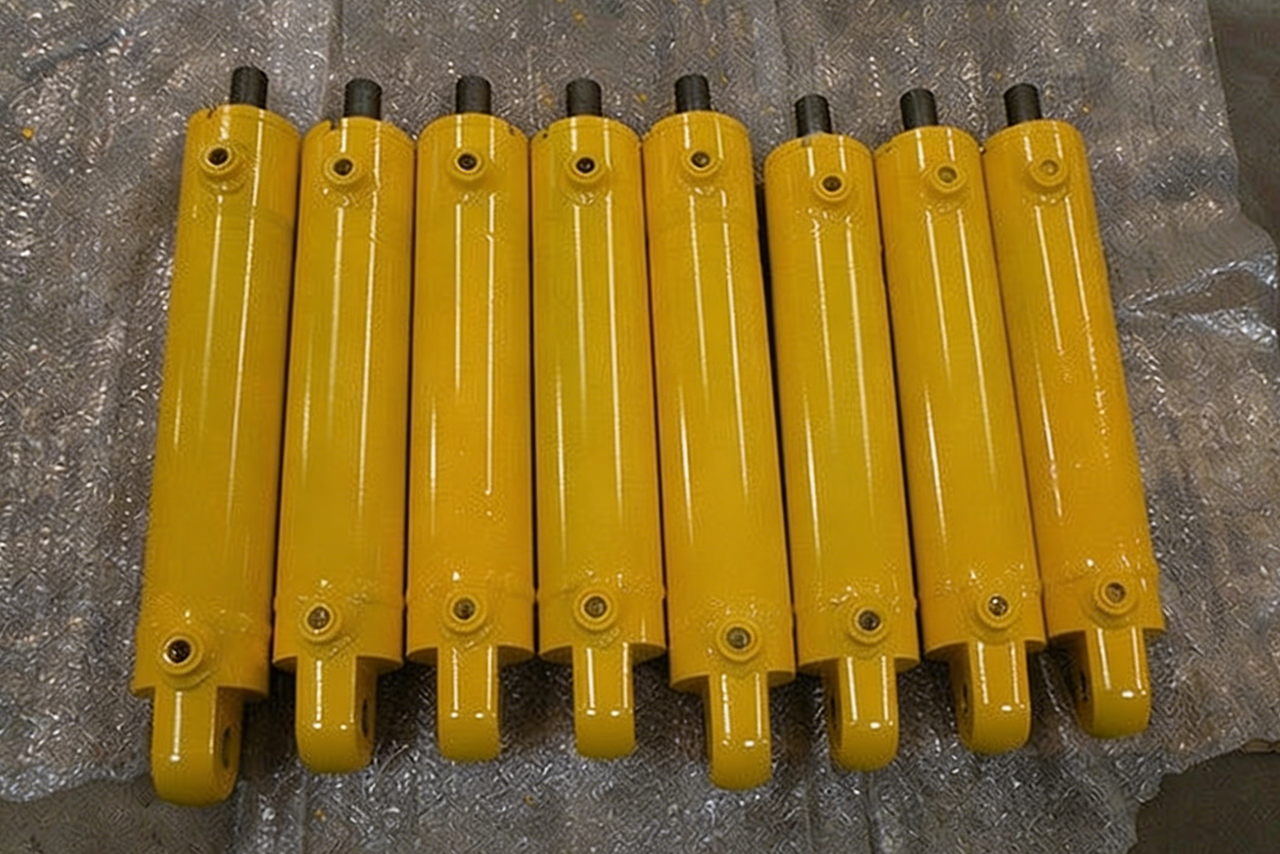
Hydraulisten sylinterien valmistusteollisuus todistaa merkittävää teknistä edistystä sylinterien sisäpinnan viimeistelyprosesseissa. Rullakärjistys on noussut paremmaksi vaihtoehdoksi perinteisille hiekoitusmenetelmille, tarjoten merkittäviä parannuksia pintalaatuun, tuotantotehokkuuteen ja komponenttien elinikään. Tämä kattava analyysi tutkii rullakärjistysteknologian teknisiä etuja ja sen vaikutuksia valmistajille, jotka haluavat parantaa kilpailuasemaansa markkinoilla.
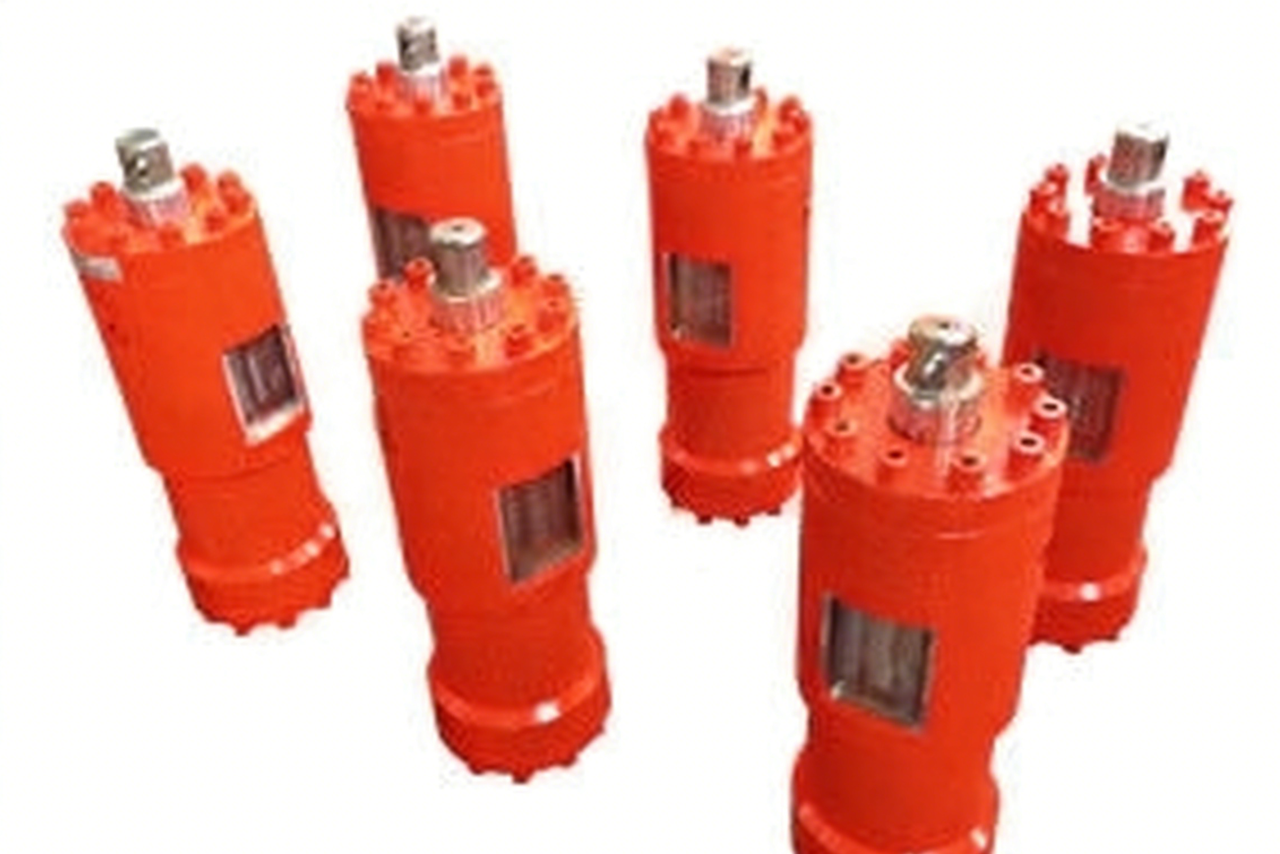
Hydraulisten sylinterien kriittisen roolin ymmärtäminen kaivostoiminnoissa
Hydraulic Cylinders olennainen toiminta korkeapaineympäristöissä
Hydrauliset sylinterit toimivat kriittisen laitteiston selkäranka kaivostoiminnoissa ja mineraalien prosessointioperaatioissa, erityisesti korkeapaineisissa rullapainajajärjestelmissä. Nämä monimutkaisat mekaaniset kokoonpanot eivät vain pysty kestämään äärimmäisiä käyttöolosuhteita, vaan myös ylläpitämään tarkkaa kontrollia raskaan laitteiston liikkeistä.
Rullapainajasovellusten kontekstissa hydrauliset sylinterit suorittavat jatkuvasti mikro-säädöksiä sopeuttaakseen vaihteleviin materiaalilaatikkokokoihin. Kun käsitellään epäyhtenäisiä hiukkaskokoja sisältävää malmia, sylinterien on dynaamisesti reagoitava vastusmuutoksiin ylläpitäen samanaikaisesti yhtenäistä painetta akkumulaattijärjestelmien avulla. Tämä vaativa käyttöympäristö asettaa valtavan stressin sylinterikomponentteihin, mikä tekee valmistuslaadusta ehdottoman tärkeän.
Sylinterinrunkoon valmistuksen tekniset vaatimukset
Sylinterinrunko on yksi tärkeimmistä komponentteista missä tahansa hydraulisessa sylinterikokoonpanossa. Koska se on päärakenteellinen elementti, joka sisältää pistonin ja tiivistyspakkauksen, sen valmistusmääritykset ovat poikkeuksellisen vaativat. Teollisuusstandardeissa vaaditaan sisäpinnan pinnanraakkuuden arvoja Ra0,4 ja 0,8 mikrometrin välillä, sekä tiukat toleranssit keskiakselisuudelle ja kulumiskestävyydelle.
Nämä tiukat vaatimukset ovat olemassa, koska jopa mikroskooppiset pinnan epäkohtaisuudet voivat heikentää tiivistyksen suorituskykyä, nopeuttaa kulumisnopeutta ja lopulta johtaa järjestelmähäiriöihin. Tällaisiin vikoihin liittyvät seuraukset ulottuvat komponenttien korvaamiskustannusten lisäksi tuotantokeskeytyksiin, turvallisuusriskeihin ja mahdollisiin ympäristövaaroihin.
Perinteinen vs. edistynyt valmistus: vertaileva analyysi
Perinteinen lähestymistapa: hiekoituspohjainen viimeistely
Perinteinen sylinterinrunkoon valmistus on perustunut kolmen vaiheen prosessiin: karkeaporaaminen, viimeistelyporaaminen ja tarkkahiiekoitus. Vaikka tämä menetelmä on palvellut teollisuutta vuosikymmeniä, se esittää useita sisäisiä rajoituksia, jotka tulevat yhä ongelmallisemmiksi modernissa suuretulosteisissa tuotantoympäristöissä.
Hiekoitusoperaatiot tuottavat merkittävää lämpöä työkalun ja työteoksen rajapinnassa, mikä uhkaa termistä vahinkoa koneellulle pinnalle. Prosessi luo myös yleensä venytyksen jäämäjännityksiä pintakerrokseen, mikä voi edistää repien syntymistä syklisen kuormituksen olosuhteissa. Lisäksi hiekoituskulutustuotteet edustavat merkittäviä jatkuvia kustannuksia, ja yhdenmukaisten tulosten saavuttaminen tuotantopakkauksien välillä vaatii laajaa operaattorin osaamista.
Edistynyt ratkaisu: rullakärjistysteknologia
Moderni rullakärjistysteknologia tarjoaa periaatteessa erilaisen lähestymistavan pintaviimeistelyyn. Prosessi korvaa perinteisen hiekoituksen muovisen muodonmuutoksen menetelmällä, joka kylmätyöskentelee pintakerrosta, luoden hyödyllisiä puristusjäämäjännityksiä saavuttaen samanaikaisesti poikkeuksellisen pintalaadun.
Rullakärjistys-työkulku koostuu kolmesta vaiheesta: karkeaporaaminen, viimeistelyporaaminen ja rullakärjistys. Poistamalla hiekoitus kokonaan, valmistajat voivat saavuttaa parempia tuloksia vähentäen samanaikaisesti tuotantokustannuksia ja ympäristövaikutuksia.
Mittaroidut suorituskykyparannukset
Pinnanraakkuuden parantaminen
Yksi rullakärjistyksen merkittävimmistä eduista on sen kyky saavuttaa poikkeuksellisen pintalaadun jatkuvasti. Testaus osoittaa, että oikein kärjistetyt sylinterinrunkoja näyttävät raakkuusarvoja Ra0,4–0,8 mikrometriä, mikä edustaa dramaattista parannusta ennen kärjistystä olleista arvoista Ra3,2–6,3 mikrometriä.
Tämä pintalaadun parannus muuntautuu suoraan parannetuksi tiivistyksen suorituskykyksi, vähentyneiksi kitkahäviöiksi ja pidentyneeksi koko hydraulijärjestelmän käyttöiäksi.
Pinnanlujuuden ja väsymyslujuuden parannukset
Geometristen pintalaadun lisäksi rullakärjistys muuttaa perusteellisesti koneellun pinnan metallurgisia ominaisuuksia. Kylmätyöskentelytoiminta kasvattaa pinnanlujuutta noin 30%, luoden kulumiskestävämmän ulkokerroksen.
Yhtä tärkeää on, että prosessi parantaa väsymyslujuutta noin 25%. Tämä parannus johtuu muovisen muodonmuutoksen prosessissa luodusta hyödyllisistä puristusjäämäjännityksistä, jotka torjuvat tehokkaasti käyttöaikana kohdatut venytysjännitykset.
Dramaattiset tehoetuudet
Tuotantotehokkuus edustaa toista aluetta, jossa rullakärjistys osoittaa selviä etuja perinteiseen hiekoitukseen verrattuna. Vertailevat tutkimukset osoittavat, että poraamis-kärjistys-työkulut saavuttavat noin kolme kertaa suuremman tuotantotehon kuin poraamis-hiekoitus-prosessit.
Nämä tehoetuudet johtuvat useista tekijöistä: nopeammista sykliaikojen, vähentyneistä työkaluvaihdon vaatimuksista, rullanajostusoperaatioiden poistamisesta ja vähentyneestä tarpeesta prosessin aikana tapahtuvaan tarkastukseen. Valmistajille, joilla on kasvava hintapaine, nämä tuottavuusparannukset voivat merkitä eroa voitto ja tappio välillä.
Komponenttien elinikää edistävät edut
Valmistusprosessien arvioinnissa omistajuuden kokonaishintaan on otettava huomioon komponenttien käyttöikä. Analyysi osoittaa, että rullakärjistyksellä viimeistellyt sylinterinrunkoja näyttävät kaksi–kolme kertaa pidempiä käyttöiä kuin hiekoitusmenetelmillä viimeistellyt.
Tämä elinikään parannus johtuu paremman pintalaadun, parannetun lujuuden, hyödyllisten jäämäjännitystilojen ja lämpövaikutusalueiden poistamisen yhdistelmästä. Käytännöllinen vaikutus on vähemmän korvauksia, vähentyneitä huoltovaatimuksia ja parannettu järjestelmän luotettavuus.
Rullakärjistyksen tekniset edut
Hyödylliset jäämäjännitystilojen
Perinteinen hiekoitus tuo venytysjäämäjännityksiä koneellisiin pintoihin, luoden olosuhteet, jotka suosivat repien syntymistä ja leviämistä. Rullakärjistys kääntää tämän tilanteen luomalla puristusjäämäjännityksiä, jotka torjuvat aktiivisesti repien muodostumista ja kasvua.
Nämä puristusjännitykset auttavat myös pintamikrorepiä, estäen korroosiivisten aineiden tunkeutumista ja pidentäen komponenttien käyttöikää haastavissa ympäristöissä.
Kylmätyöskentelyn lujuutusvaikutukset
Kärjistyksen aikana tapahtuva muovinen muodonmuutos luo pintakerroksen, jolla on lisääntynyt lujuus ja vahvuus. Tämä kylmätyöskentelyssä käsitelty kerros tarjoaa erinomaista vastusta abrasiiviselle kulumiselle, vähentäen pintaniederöitymisen nopeutta pitkäaikaiskäytössä.
Lisäksi työskentelyssä lujuutettu pinna osoittaa parannettua vastusta adheesiivisille kulumismekanismeille, mikä edelleen edistää pidentynyttä komponenttielinikää.
Lämpövaikutusalueiden poistaminen
Hiekoitus tuottaa merkittävää lämpöä, joka voi aiheuttaa metallurgisia muutoksia herkissä materiaaleissa, mukaan lukien uudelleenlujuutus, ylikuumennoitus ja jäämäjännitysten uudelleenjakautuminen. Rullakärjistys toimii paljon alhaisemmissa lämpötiloissa, säilyttäen perustuotteen tarkoituksenmukaisen metallurgisen rakenteen.
Tämä lämpöetu tulee erityisen tärkeäksi, kun käsitellään lämpökäsiteltyjä teräviä tai erityisalloyteja, jotka on suunniteltu erityisille mekaanisille ominaisuuksille.
Parannettu korroosionsuoja
Hyödyllisten jäämäjännitysten ja työskentelyssä lujuutettujen pintojen yhdistelmä luo olosuhteet, jotka torjuvat aktiivisesti korroosio-mekanismeja. Puristusjännitykset estävät repien leviämistä, kun taas lujuutettu pintakerros tarjoaa vakaamman pohjaterä suojakerroksille.
Kenttäkokemus vahvistaa, että kärjistetyt komponentit osoittavat parempaa korroosiokestoa verrattuna hiekoituihin komponentteihin identtisissä käyttöolosuhteissa.
Valmistajien toteutussuunnitelmat
Prosessin integrointi ja laitevaatimukset
Siirtyminen hiekoituksesta kärjistykseen vaatii huolellista suunnittelua ja asianmukaista laiteinvestointia. Valmistajien on arvioitava nykyisten konekalujen kykyjä ja määrittävä, onko lisälaitteiden hankinta tarpeen.
Modernit CNC-konepajat voivat usein sopeuttaa kärjistysoperaatiot vähäisillä muutoksilla, koska prosessi vaatii vain maltillista akselin voimaa ja tiukkaa jättämismenetelmää. Kuitenkin asianmukainen työkalujen valinta pysyy kriittisenä optimaalisten tulosten saavuttamiseksi.
Laadunvalvonta ja prosessin seuranta
Tehokas laadunvalvontajärjestelmän perustaminen on välttämätöntä onnistuneen kärjistystoteutuksen kannalta. Vaikka kärjistys tuottaa yleensä yhtenäisempiä tuloksia kuin hiekoitus, asianmukaiset prosessin aikana tapahtuva seuranta ja lopulliset tarkastusmenetelmät pysyvät tarpeellisina.
Seurattavat keskeiset laatuparametrit sisältävät pinnanraakkuuden, pinnanlujuuden, jäämäjännitystasojen ja mitallisen tarkkuuden. Tilastolliset prosessivalvontatekniikat auttavat varmistamaan yhtenäisen laadun tuotantopakkauksien välillä.
Operaattorien koulutus ja taitojen kehittäminen
Vaikka rullakärjistys on yleensä helpompi hallita kuin tarkkahiiekoitus, asianmukainen operaattorien koulutus pysyy tärkeänä. Keskeiset taidot sisältävät oikean työkalujen asennuksen, asianmukaisen parametrien valinnan ja poikkeavien tilanteiden tunnistamisen, jotka saattavat indikoida prosessiongelmia.
Kattaviin koulutusohjelmiin investoiminen auttaa maksimoimaan uuden teknologian edut vähentäen samanaikaisesti tuotantopersonaalille oppimiskurssia.
Teollisuuden trendejä ja tulevaisuuden näkymät
Integrointi digitaalisiin valmistusteknologioihin
Sylinterinrunkoon valmistuksen tulevaisuus perustuu kärjistysteknologian integrointiin digitaalisiin valmistusjärjestelmiin. Älykäs prosessin seuranta, adaptiivinen parametrinen kontrolli ja automatisoitu laadunvarmistus edustavat avainkehitysalueita.
Valmistajat, jotka hyväksyvät nämä digitaaliset kykyjen, saavat kilpailuedut parannetun yhtenäisyyden, vähentyneiden roskaprosenttien ja parannetun dokumentoinnin laadunvarmistuksen tarkoituksiin.
Kestävyys ja ympäristöön liittyvät seikat
Koska valmistusteollisuudet kohtaavat kasvavaa painetta vähentää ympäristövaikutuksia, rullakärjistys tarjoaa merkittäviä kestävyysetuja. Prosessi ei tuota hiekoitusjätettä, ei vaadi jäähdytysliuoksia ja kuluttaa vähemmän energiaa per viimeistellyn osan.
Nämä ympäristöedut ovat linjassa laajempien teollisuusjohduntien kanssa kohti kestävää valmistustapaa ja voivat auttaa yrityksiä täyttämään yhä tiukempia sääntelyvaatimuksia.
Markkina需求 ja kilpailudynamiikka
Rullakärjistyksen edujen kasvava tietoisuus ajaa lisääntynyttä hyväksymistä hydraulisten sylinterien valmistusalalla. Koska enemmän valmistajia toteuttaa teknologiaa, markkinoiden odotukset komponenttien laadusta jatkuvasti nousevat.
Yritykset, jotka eivät hyväksy edistyneitä valmistustekniikoita, riskinoivat menettää kilpailuasemaansa edistyneemmille kilpailijoille. Päinvastoin, varhaiset käyttäjät


